


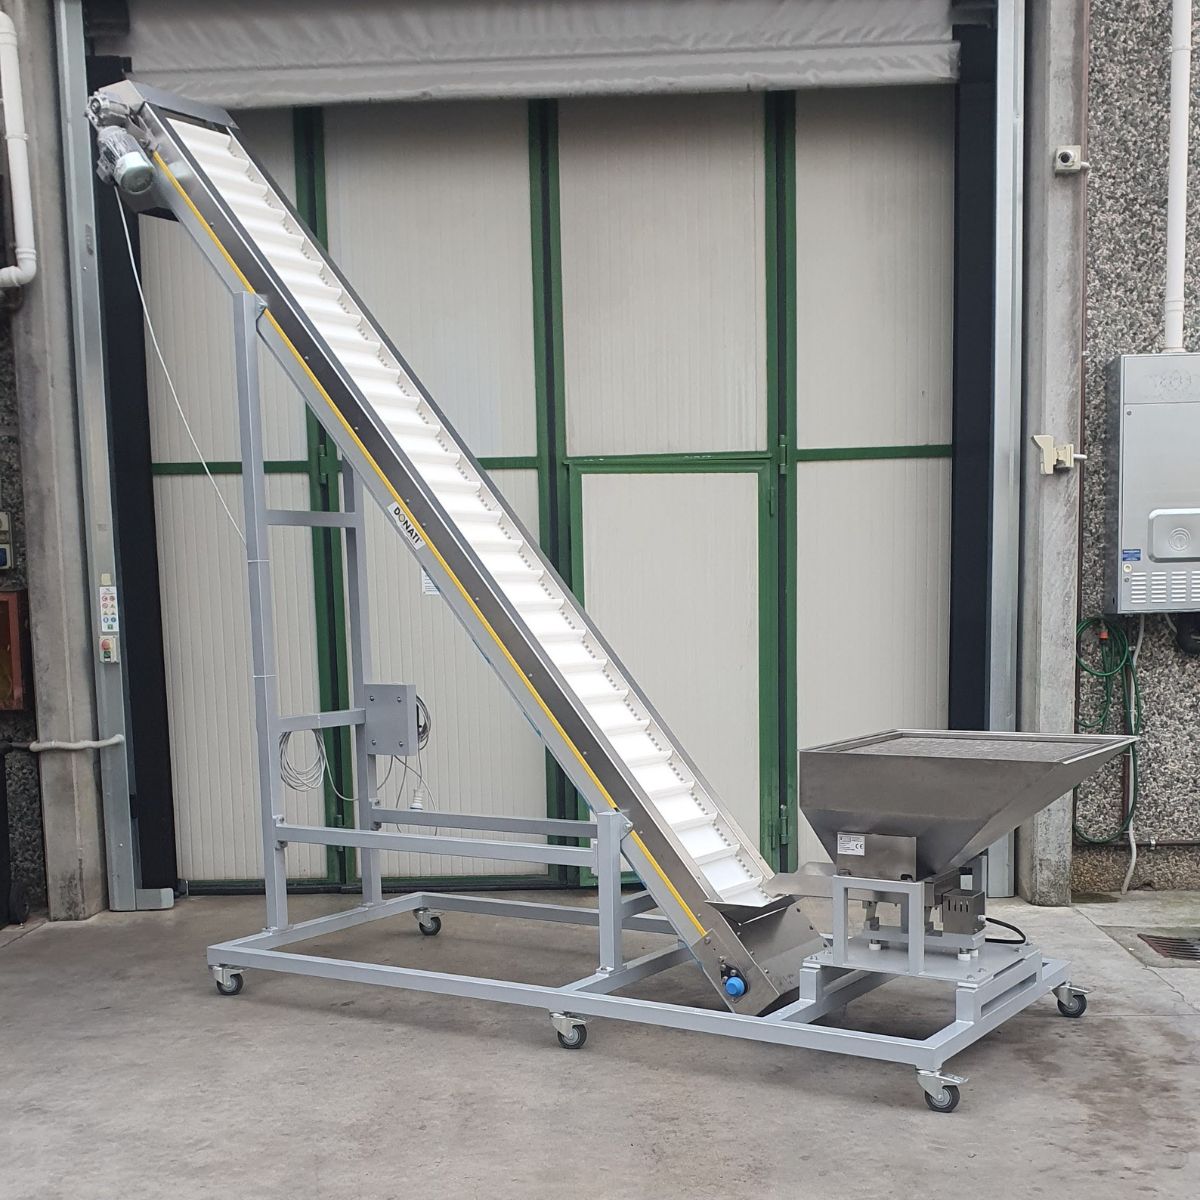
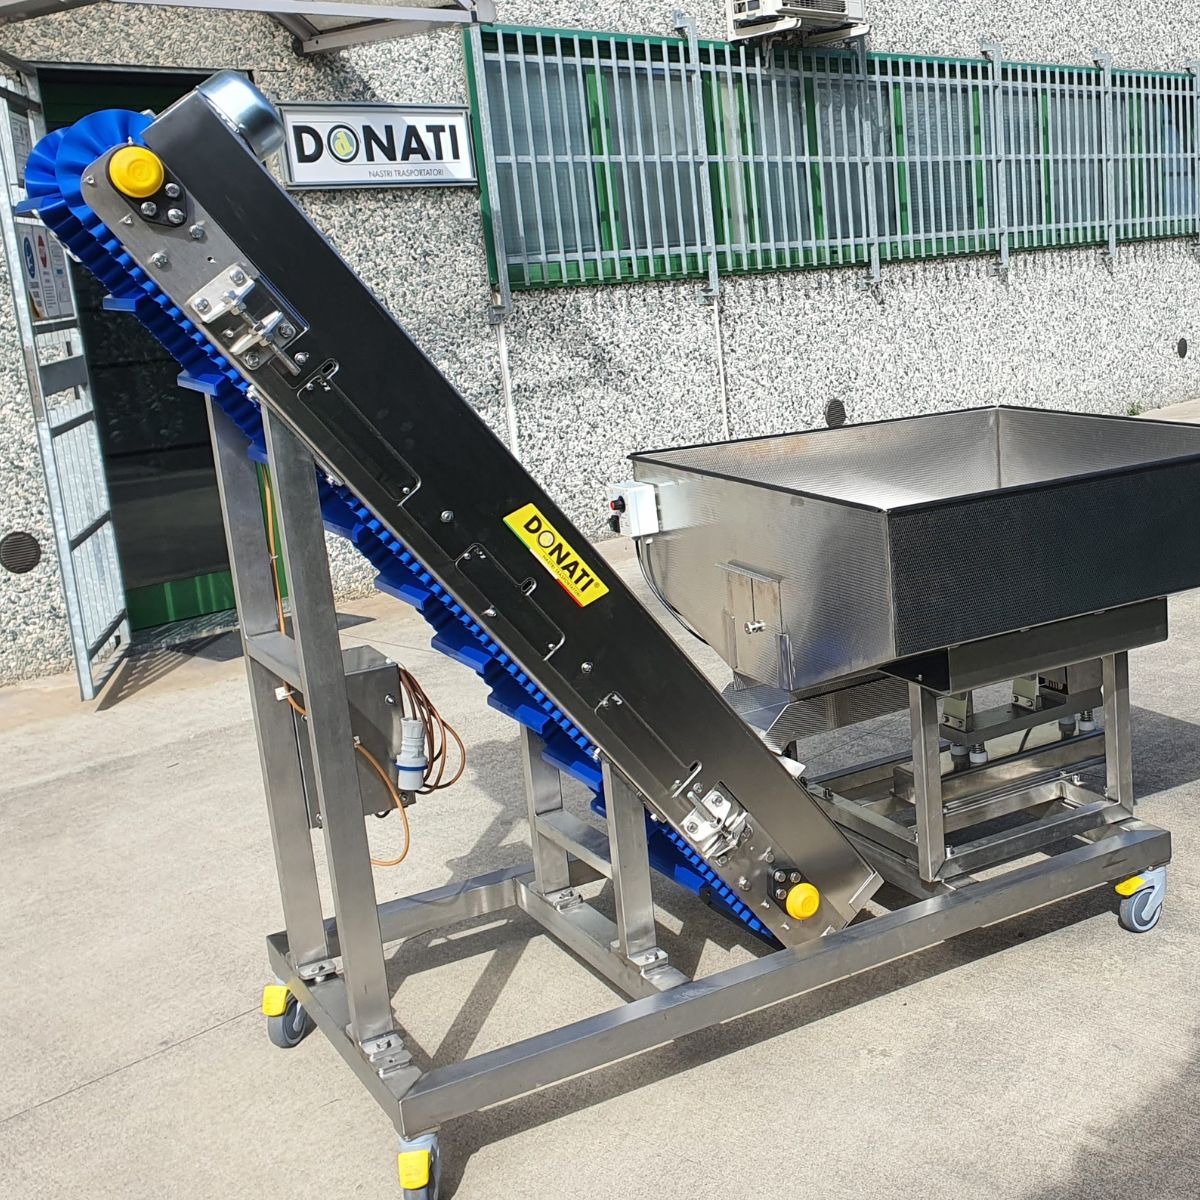
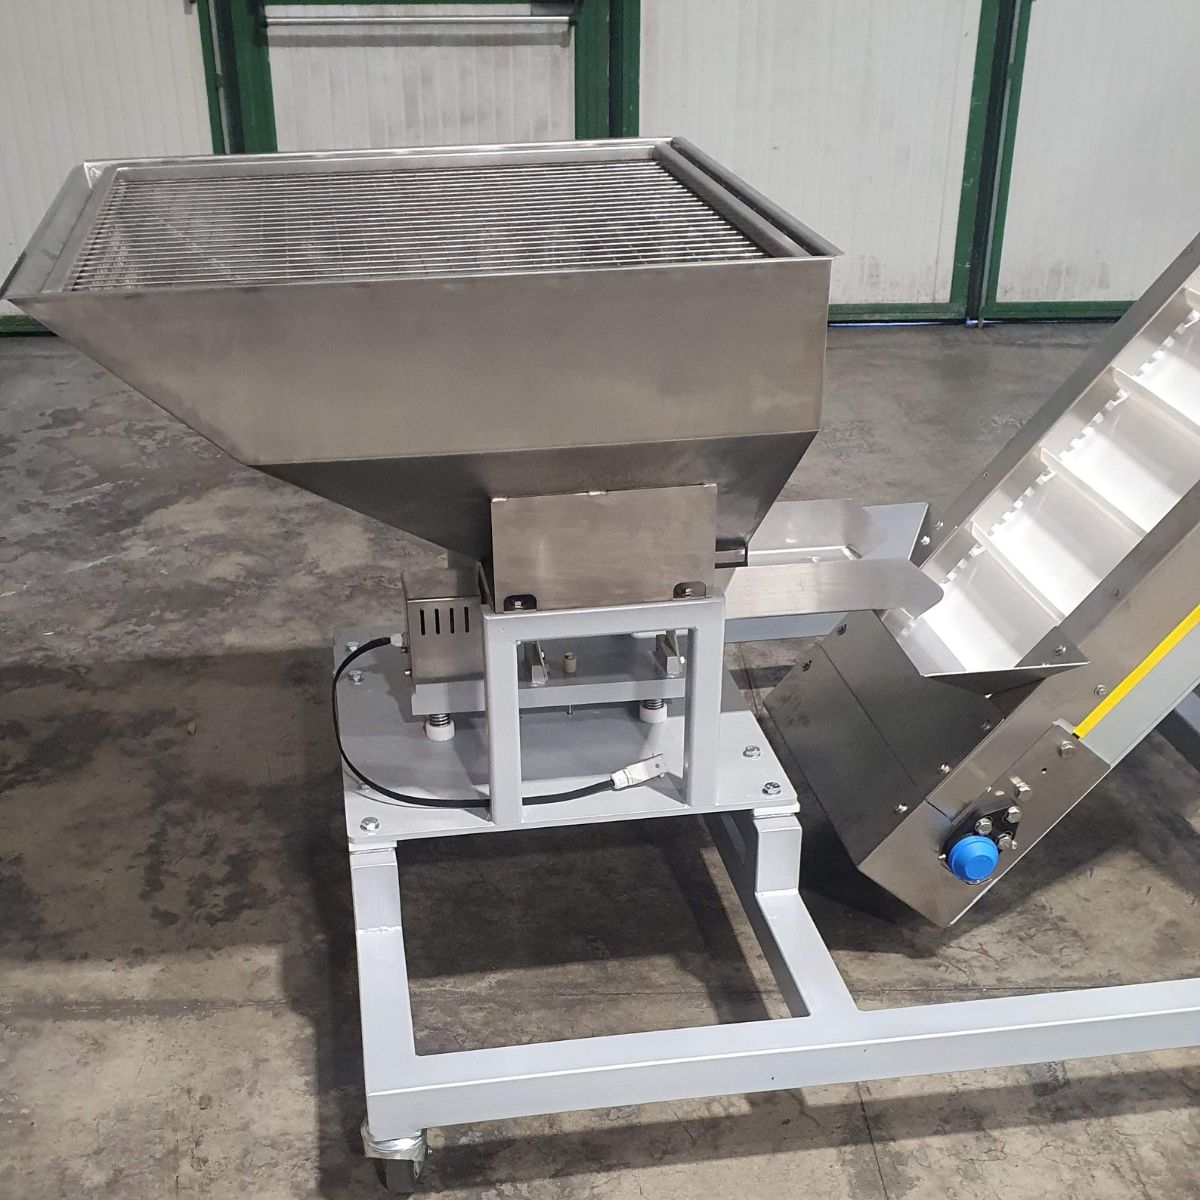

Nastri trasportatori vibranti: panoramica generale
I nastri trasportatori vibranti sfruttano un sistema di vibrazione controllata per spostare in modo uniforme materiali sfusi, granulari o particolarmente sensibili. Questa tecnologia, più avanzata rispetto ai tradizionali nastri trasportatori, assicura un’elevata precisione nel dosaggio e nella distribuzione, risultando ideale per quei processi produttivi che richiedono alta affidabilità e standard qualitativi rigorosi.
Caratteristiche principali
I nastri trasportatori vibranti sono concepiti per ottimizzare la movimentazione, offrendo un flusso di prodotto costante e riducendo al minimo sprechi e scarti.
Movimentazione precisa
- Vibrazione controllata per una distribuzione omogenea del materiale.
- Minimizzazione di blocchi o accumuli lungo la linea produttiva.
Flusso uniforme
- Garantisce la massima efficienza nei processi di alimentazione e dosaggio.
- Azzera i picchi di carico, tipici delle soluzioni convenzionali.
Facilità di integrazione
- Adattabilità a linee produttive già esistenti.
- Possibilità di personalizzazione in base a specifiche esigenze di layout.
Materiali di costruzione
La scelta dei materiali incide in modo significativo sulla resistenza, la durabilità e l’igiene del nastro trasportatore vibrante.
Opzioni disponibili
- Acciaio inox: perfetto per il settore alimentare grazie alle elevate proprietà igieniche e alla resistenza alla corrosione.
- Alluminio: indicato per applicazioni in cui si richiede leggerezza e resistenza.
- Poliuretano: garantisce flessibilità, ottima resistenza all’usura e facilità di pulizia.
Settori di applicazione
I sistemi di trasporto vibranti si rivelano estremamente versatili e trovano impiego in numerosi contesti industriali.
Ambiti principali
- Industria alimentare: movimentazione di prodotti freschi, surgelati, granulari o delicate linee di confezionamento.
- Settore chimico: trasporto e dosaggio di polveri, sostanze granulari o pericolose.
- Industria metallurgica: alimentazione di materie prime, classificazione e trasferimento di semilavorati o pezzi finiti.
- Processi produttivi con esigenze di precisione: tutti quei contesti dove il controllo del flusso di materiale è critico per mantenere alti standard qualitativi.
Vantaggi tecnici ed economici
L’implementazione di un nastro vibrante può portare a una serie di benefici misurabili sia dal punto di vista operativo sia da quello economico.
Efficienza operativa
- Movimentazione delicata: riduzione dei danni al prodotto grazie alla vibrazione controllata.
- Distribuzione ottimale: assicura un riempimento uniforme delle linee o dei contenitori.
- Minimizzazione degli sprechi: il movimento regolare e costante previene fuoriuscite o accumuli eccessivi.
Affidabilità
- Struttura robusta: componenti di alta qualità, resistenti all’usura e progettati per ridurre al minimo la manutenzione straordinaria.
- Durata operativa prolungata: grazie a un design concepito per lavorare in cicli continui e intensivi.
- Facilità di manutenzione: accesso agevolato alle parti principali e tempi ridotti di fermo macchina.
Efficienza energetica
- Consumo ottimizzato: la vibrazione controllata limita gli sprechi di energia tipici di sistemi a nastro tradizionali.
- Riduzione dell’impatto ambientale: minor dispendio energetico e meno scarti contribuiscono alla sostenibilità dell’intero processo.
Applicazioni specifiche
A seconda delle caratteristiche produttive e delle tipologie di materiale, i nastri trasportatori vibranti possono rispondere a esigenze peculiari in diversi settori.
Esempi di utilizzo
- Trasporto di materiali sfusi: ideale per alimenti secchi, polveri chimiche o granuli plastici.
- Processi di precisione: quando è richiesta una distribuzione uniforme o un dosaggio controllato, ad esempio nella linea di spezie, farmaci o micro-componenti.
- Ambienti igienici: grazie all’utilizzo di materiali come l’acciaio inox e il poliuretano, i nastri vibranti rispondono agli elevati requisiti di pulizia (ad esempio, settore lattiero-caseario o farmaceutico).
Quali tipi di settori industriali possono trarre vantaggio dall’impiego di questi sistemi di trasporto vibranti?
I sistemi di trasporto vibranti offrono benefici tangibili laddove il controllo del flusso, l’igiene e la precisione della lavorazione rappresentano fattori critici per la qualità del prodotto finale.
Settori industriali principali
- Industria alimentare:
- Gestione di prodotti freschi, surgelati o IQF (Individual Quick Frozen).
- Distribuzione uniforme di ingredienti e condimenti.
- Rispetto delle norme igieniche (ad es. IP69) e facilità di pulizia.
- Industria chimica:
- Movimentazione di polveri e sostanze granulari.
- Dosaggio controllato e contenimento delle polveri, riducendo l’esposizione degli operatori.
- Metallurgia:
- Alimentazione di materie prime e classificazione di componenti metallici.
- Capacità di carico elevata, con resistenza all’usura e al calore.
- Farmaceutica:
- Trasporto di ingredienti in polvere o di capsule e compresse.
- Compatibilità con ambienti sterili e necessità di dosaggi estremamente precisi.
- Alimentari per animali:
- Miscelazione ingredienti e alimentazione linee di confezionamento.
- Garanzia di un flusso costante del prodotto, fondamentale per la produttività.
Quali sono le esigenze specifiche dei settori industriali che rendono necessaria l’implementazione di sistemi di trasporto vibranti?
L’adozione di nastri trasportatori vibranti risponde a una serie di necessità operative e tecniche, che variano in funzione del settore di riferimento.
Esigenze operative fondamentali
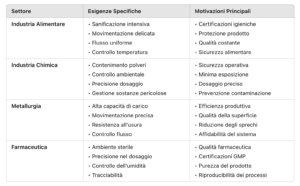
- Industria alimentare:
- Sanificazione intensiva e continuo mantenimento dell’igiene.
- Protezione del prodotto e controllo costante della temperatura.
- Conformità a standard di sicurezza alimentare (es. FDA, HACCP).
- Industria chimica:
- Contenimento delle polveri e prevenzione di contaminazioni ambientali.
- Dosaggio preciso delle sostanze e gestione di materiali potenzialmente pericolosi.
- Metallurgia:
- Elevata resistenza all’usura, alle alte temperature e ai carichi pesanti.
- Controllo accurato del flusso per garantire la qualità del prodotto finito.
- Farmaceutica:
- Ambiente sterile e requisiti igienici stringenti (sale bianche, GMP).
- Tracciabilità completa del processo e riduzione al minimo del rischio di contaminazione.
Vantaggi operativi specifici
- Efficienza produttiva:
- Maggior throughput e velocità di lavorazione.
- Riduzione significativa dei tempi di fermo impianto.
- Qualità del prodotto:
- Distribuzione uniforme, evitando sovraccarichi e possibili danni.
- Mantenimento della integrità e delle proprietà organolettiche, soprattutto nel food.
- Sicurezza e certificazioni:
- Conformità alle normative locali e internazionali su igiene e sicurezza.
- Tutela degli operatori (minore esposizione a polveri o sostanze chimiche).
- Benefici economici diretti:
- Riduzione dei costi energetici e di manutenzione.
- Ottimizzazione della produttività e delle risorse.
I nastri trasportatori vibranti rappresentano, dunque, una scelta strategica per quelle realtà industriali che puntano su precisione, igiene e ottimizzazione dei processi. Dall’alimentare al chimico, dalla metallurgia al farmaceutico, l’implementazione di questa tecnologia garantisce un miglioramento tangibile dell’efficienza e della qualità produttiva, offrendo nel contempo significativi vantaggi in termini di costi operativi e riduzione dei rischi.
Ottimizza la movimentazione dei tuoi materiali con i nostri nastri trasportatori vibranti. Richiedi oggi stesso un preventivo su misura e scopri come possiamo migliorare l’efficienza della tua linea produttiva.
